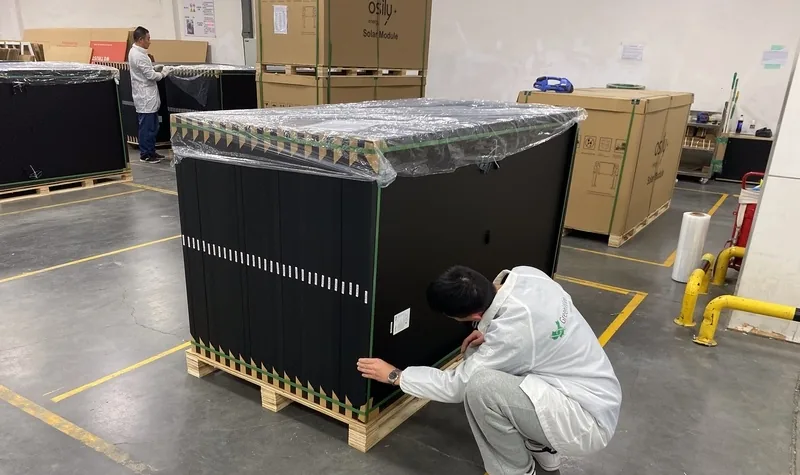
Inspección de paneles solares antes del envío: qué comprobar
Los paneles están embalados, se acerca el envío y la fábrica remite un informe «aprobado». Antes de autorizar la salida, determine qué se inspeccionó, a qué módulos corresponden los resultados y cómo se tomó la decisión. El informe debe poder relacionarse con la mercancía comprada.
Empezar por el pedido, no por el nombre del ensayo
Entregue al inspector especificaciones, modelo exacto, construcción acordada, cantidad, etiquetas y requisitos de embalaje. Identifique el lote y la relación entre números de serie, muestra e informe. Un certificado de una familia de productos no documenta los controles de su envío.
Acuerde muestreo y criterios antes de la visita. Intertek CEA describe controles de productos terminados muestreados frente a criterios acordados, con registro y clasificación de hallazgos. [3] Pida que su alcance identifique tamaño y método de muestreo.
Una especificación práctica distingue el pedido comercial del lote físicamente disponible durante la visita. Indique cantidad pedida, cantidad terminada y ubicación del material. Solicite acceso a palés y registros necesarios para la selección acordada. Si solo está lista una parte, el informe debe identificarla sin sugerir que cubre el resto. Esto importa cuando hay entregas parciales o módulos de periodos de fabricación distintos reunidos en un mismo envío. Las limitaciones de cobertura deben quedar claras antes de empezar, para evitar interpretar una inspección parcial como revisión de todo el pedido.
El muestreo también exige un acuerdo operativo. Defina quién selecciona módulos, cómo se distribuye la selección por el lote y qué ocurre si no puede abrirse un palé elegido. Para un plan basado en AQL, identifique norma, nivel de inspección y clasificación de defectos, no solo la sigla. Los números de aceptación y rechazo deben proceder del plan acordado; un porcentaje informal no lo sustituye. Solicite que cualquier cambio respecto a la selección prevista quede registrado para comprender las pruebas que sustentan la conclusión.
¿Qué revela la inspección visual?
Documenta estado visible y conformidad: vidrio, marco, montaje, etiquetas, conectores y embalaje según el alcance. Las fichas de fallos de IEA PVPS describen su aspecto y por qué sus consecuencias varían. [4]
Solicite fotografías que identifiquen el módulo y sitúen la observación. Un primer plano sin número de serie ni vista general dificulta resolverla con el proveedor. Defina cómo se distinguirán observaciones estéticas y problemas funcionales.
Las fotografías útiles combinan contexto y detalle. Una vista amplia sitúa la observación en el módulo, un primer plano muestra el estado y un registro vincula ambos con el número de serie. Acuerde nombres de archivo antes de la visita para relacionar imágenes e informe sin dudas. Si una observación se repite, registre cada módulo afectado y el número de casos. Una foto ilustrativa no sustituye la trazabilidad necesaria para decidir si el hallazgo aparece de forma aislada dentro de la muestra o se repite.
Evite reducir la conformidad visible a que el panel «parece estar bien». Compare construcción y marcados con los documentos de compra, incluidos referencia de conectores y embalaje cuando estén dentro del alcance. Si un componente parece distinto, solicite explicación y pruebas en lugar de suponer equivalencia. Defina quién puede aprobar una desviación y cómo se documentará. El inspector registra la comparación; cambiar requisitos durante la visita debe seguir siendo una decisión explícita de compra, no un acuerdo informal para mantener el calendario de producción.
Por qué combinar EL y ensayos flash
La electroluminiscencia aplica corriente al módulo y registra su emisión luminosa con una cámara sensible. Puede revelar patrones internos que una fotografía normal no muestra. [1] El ensayo flash mide la potencia bajo condiciones definidas; DNV lo distingue de la inspección EL. [2]
Pida imágenes EL originales y sus números de serie, no solo un mosaico comprimido. Para resultados eléctricos, solicite condiciones, identificación del equipo y pruebas de calibración. Acuerde la interpretación: los ensayos aportan pruebas distintas y ninguno demuestra la ausencia de todo defecto.
Una imagen EL debe poder interpretarse, no solo entregarse. Pida identificación del módulo, condiciones de adquisición y un formato que conserve el detalle necesario. Una zona oscura o una línea visible exige interpretación técnica frente a criterios acordados; no juzgue el lote con una captura de baja resolución. Si hay desacuerdo, conserve el original e identifique la revisión especializada o prueba adicional necesaria. El objetivo es resolver una observación documentada, sin convertir cada patrón en una predicción de vida útil que no esté sustentada por la evidencia.
Para los resultados flash, relacione primero números de serie, datos recibidos y clase de potencia declarada. Identifique si las pruebas se presenciaron durante la visita o proceden del archivo de fábrica. Pida al revisor técnico acordado que examine condiciones, calibración y método de aceptación, especialmente cerca de un límite contractual. Una hoja con numerosos valores de potencia no se explica por sí sola: el comprador necesita saber cómo se obtuvieron y a qué mercancía corresponden. Mantenga las limitaciones de muestreo junto a las conclusiones eléctricas.
Tres controles, tres clases de pruebas
- 01Visual
Estado visible y conformidad
- 02Imágenes EL
Patrones internos de células y conexiones
- 03Ensayo flash
Potencia eléctrica en condiciones de ensayo
Obtener un informe útil antes de liberar el lote
Separe observaciones durante la visita, ensayos presenciados y registros del fabricante revisados. Vincule cada desviación al requisito acordado e identifique su alcance en la muestra. Indique también qué no se pudo comprobar y por qué.
Acuerde quién decide aceptación, correcciones y reinspección. Una promesa de reparación debe producir pruebas de la corrección, no únicamente otra portada «aprobado». El muestreo ayuda a decidir sobre un lote; no significa que se haya examinado cada panel.
El informe de liberación debe permitir seguir la decisión a alguien que no estuvo en fábrica. Debe identificar lote, muestras, requisitos, hallazgos y pruebas, separando conformidades, desviaciones y puntos no verificados. Solicite un resumen de decisión respaldado por registros detallados, no solo un estado de color. Si faltó un documento o no pudo realizarse una prueba, esa ausencia debe permanecer visible. El silencio sobre un requisito no demuestra su cumplimiento. Esta distinción también facilita que compras, calidad y logística interpreten el mismo expediente sin suposiciones diferentes.
Imagine varios módulos muestreados con una desviación de embalaje. El proveedor propone volver a embalar la mercancía afectada. Antes del cierre, establezca cantidad a corregir, evidencia de finalización y necesidad de otra inspección según el plan. El comprador decide después con las pruebas actualizadas. Aplique el mismo criterio a otras correcciones: el informe revisado explica qué cambió, cuándo se verificó y qué queda pendiente. Mantenga trazables los hallazgos anteriores en lugar de sustituir el registro original por una aprobación sin explicación.
Incluir carga y transporte en el plan
La inspección previa documenta el estado antes del despacho. No acredita el estado tras una carga no observada o el transporte. Si la carga preocupa, estudie una supervisión CLS separada, junto con los requisitos de embalaje y manipulación.
Embalaje y carga merecen atención porque la conclusión de inspección corresponde a un momento definido de la entrega. Especifique antes de la visita disposición de palés, identificación, protección e instrucciones de manipulación. Si se contrata supervisión de carga separada, acuerde los registros esperados: cantidad de palés observada, identificación del contenedor y fotografías de la disposición, por ejemplo. Mantenga este expediente separado de los ensayos de módulos. El registro de carga documenta la operación observada, pero no sustituye las pruebas eléctricas obtenidas durante la inspección del producto.
Planifique la comunicación con el mismo cuidado que la fecha. Identifique quién responde cuestiones técnicas del comprador, quién autoriza acceso en fábrica y quién decide si un hallazgo amenaza la salida del barco. Envíe a Greenwire especificaciones y documentación con tiempo para acordar alcance y medios. Si todavía está seleccionando proveedor, utilice los mismos requisitos en la consulta de sourcing. Relacionar compra, inspección y envío ofrece al equipo una base de decisión más útil que tratar cada etapa como un trámite administrativo independiente del resto.
Conserve especificación, informe y autorización en el mismo expediente. Si fábrica sustituye el lote después de corregirlo, identifique el nuevo material y acuerde su verificación; las pruebas originales no cubren automáticamente mercancía diferente.
Envíe a Greenwire especificaciones, ubicación de fábrica, cantidades y fecha prevista de disponibilidad. Podemos proponer un alcance PSI y un informe de muestra. Para un nuevo pedido, también podemos ayudar a definir la consulta a proveedores.
Hablemos de su proyecto
¿Prepara un envío desde China? Indique modelo, cantidad y fecha de disponibilidad. Consulte el alcance de inspección o solicite un informe PSI de muestra.
Solicitar un informe PSI de muestra ↗Fuentes
Fuentes técnicas revisadas el 3 de noviembre de 2026. Las recomendaciones de compra de Greenwire son orientación editorial; las fuentes no avalan a Greenwire.