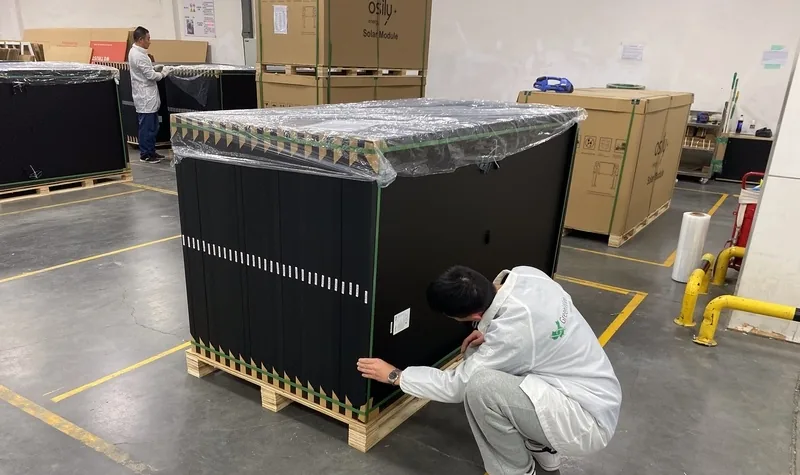
Inspection des panneaux solaires avant expédition : que vérifier ?
Les panneaux sont emballés, le départ approche et l’usine a transmis un rapport « conforme ». Avant d’autoriser l’expédition, déterminez ce qui a été inspecté, quels modules sont concernés et comment la conclusion a été obtenue. Les résultats doivent être reliés aux marchandises achetées.
Partir de la commande, pas du nom de l’essai
Remettez à l’inspecteur les spécifications, le modèle exact, la construction convenue, la quantité, l’étiquetage et les exigences d’emballage. Identifiez le lot et le lien entre numéros de série, échantillons et rapport. Un certificat de gamme ne décrit pas les contrôles de votre expédition.
Convenez du plan d’échantillonnage et des critères avant la visite. Intertek CEA décrit des contrôles de produits finis échantillonnés selon des critères convenus, avec enregistrement et classification des constats. [3] Faites préciser taille et méthode d’échantillonnage dans votre périmètre.
Un dossier pratique distingue la commande commerciale du lot physiquement disponible le jour de l’inspection. Précisez quantité commandée, quantité terminée et lieu de stockage. Demandez à l’usine de rendre accessibles palettes et documents nécessaires à la sélection convenue. Si seule une partie est prête, le rapport doit l’identifier sans laisser croire qu’il couvre le reste. Ce point devient important lorsque les livraisons sont fractionnées ou que des modules de différentes périodes de fabrication sont réunis dans une même expédition. Les limites de couverture doivent être comprises avant la visite.
L’échantillonnage exige aussi un accord opérationnel. Définissez qui sélectionne les modules, comment le prélèvement est réparti dans le lot et que faire si une palette choisie ne peut être ouverte. Pour un plan fondé sur l’AQL, précisez norme d’échantillonnage, niveau d’inspection et classification des défauts ; l’abréviation seule ne suffit pas. Les seuils d’acceptation et de rejet doivent provenir du plan convenu, pas d’un pourcentage informel. Demandez que toute différence entre sélection prévue et réalisée apparaisse dans le rapport pour éclairer la conclusion.
Que révèle le contrôle visuel ?
Il documente l’état visible et la conformité : verre, cadre, assemblage, étiquettes, connecteurs et emballage selon le périmètre. Les fiches de défaillance IEA PVPS décrivent l’aspect des défauts et la diversité de leurs conséquences. [4]
Demandez des photos permettant d’identifier le module et de situer le constat. Un gros plan sans numéro de série ni vue d’ensemble complique les échanges. Précisez comment seront distinguées les observations esthétiques et les préoccupations fonctionnelles.
Les photographies les plus utiles associent contexte et détail. Une vue large situe l’observation sur le module, un gros plan montre son état et un relevé d’identification relie les deux au numéro de série. Convenez de la nomenclature des fichiers avant la visite pour les retrouver sans ambiguïté dans le rapport. Si une observation se répète, consignez chaque module concerné et le nombre de cas. Une photo illustrative ne remplace pas la traçabilité nécessaire pour savoir si le constat est isolé dans l’échantillon ou récurrent.
Ne réduisez pas la conformité visible à l’impression que le panneau « paraît correct ». Comparez construction et marquages aux documents d’achat, notamment la référence des connecteurs et l’emballage lorsqu’ils entrent dans le périmètre. Si un composant semble différent, demandez une justification et des preuves plutôt que de présumer son équivalence. Définissez qui peut accepter un écart et comment l’approbation sera consignée. L’inspecteur documente la comparaison ; modifier les exigences en cours de visite doit rester une décision d’achat explicite, pas un arrangement informel pour préserver le calendrier de fabrication.
Pourquoi associer EL et essais flash ?
L’électroluminescence alimente le module en courant et observe son émission lumineuse avec une caméra sensible. Elle peut révéler des structures internes invisibles sur une photo ordinaire. [1] L’essai flash mesure la puissance dans des conditions définies ; DNV le distingue de l’imagerie EL. [2]
Demandez les images EL originales avec leurs numéros de série, pas uniquement une planche compressée. Pour les résultats électriques, demandez conditions de mesure, identification des équipements et preuves d’étalonnage. Convenez de l’interprétation : ces essais se complètent, sans prouver l’absence de tout défaut.
Une image EL doit être interprétable, et pas seulement disponible. Demandez l’identification du module, les conditions d’acquisition et un format conservant le détail nécessaire à l’examen. Une zone sombre ou une ligne visible exige une interprétation technique selon les critères convenus ; ne jugez pas tout le lot à partir d’une capture peu définie. En cas de désaccord, conservez l’original et identifiez l’expertise ou le contrôle complémentaire nécessaire. L’objectif est de résoudre une observation documentée, sans transformer chaque motif en prédiction non étayée de durée de vie.
Pour les essais flash, reliez d’abord numéros de série, données remises et classe de puissance annoncée. Précisez si les résultats ont été observés pendant la visite ou proviennent des archives de l’usine. Faites examiner conditions d’essai, étalonnage et méthode d’acceptation par le référent technique convenu, particulièrement près d’une limite contractuelle. Un tableau de puissances n’est pas explicite à lui seul : l’acheteur doit savoir comment les valeurs ont été obtenues et quels produits elles concernent. Conservez les limites d’échantillonnage à côté des conclusions électriques.
Trois contrôles, trois types de preuves
- 01Visuel
État visible et conformité
- 02Imagerie EL
Structures internes des cellules et connexions
- 03Essai flash
Puissance électrique en conditions d’essai
Obtenir un rapport utilisable avant libération
Le rapport doit distinguer observations sur place, essais observés et documents du fabricant examinés. Chaque écart doit être relié à l’exigence convenue et situé dans l’échantillon. Les points non vérifiés et leurs raisons doivent apparaître.
Définissez qui décide de l’acceptation, des corrections et de la réinspection. Une promesse de réparation doit être suivie d’une preuve, pas seulement d’une nouvelle couverture « conforme ». L’échantillonnage éclaire une décision sur un lot ; il ne signifie pas que chaque panneau a été examiné.
Le rapport de libération doit permettre à une personne absente de l’usine de comprendre la décision. Il présente lot, échantillons, exigences, constats et preuves, en distinguant clairement points conformes, non conformes et non vérifiés. Demandez une synthèse décisionnelle appuyée sur les relevés détaillés, plutôt qu’un simple statut coloré. Un document manquant ou un essai impossible doit rester visible. L’absence de commentaire sur une exigence ne démontre pas qu’elle a été satisfaite. Cette distinction facilite aussi le passage du dossier entre achats, qualité et logistique.
Imaginons plusieurs modules échantillonnés présentant un écart d’emballage. Le fournisseur propose de reconditionner les marchandises concernées. Avant clôture, définissez la quantité reprise, la preuve d’achèvement et la nécessité éventuelle d’une nouvelle inspection selon le plan convenu. L’acheteur décide ensuite à partir des preuves actualisées. Appliquez cette méthode aux autres corrections : le rapport révisé explique ce qui a changé, quand la vérification a eu lieu et ce qui reste ouvert. Conservez les constats initiaux au lieu de les remplacer par une conformité sans explication.
Prévoir le chargement et le transport
Les contrôles avant expédition documentent l’état avant le départ. Ils ne constatent pas l’état après un chargement non observé ou le transport. Si le chargement est un enjeu, discutez d’une supervision CLS distincte, avec les exigences d’emballage et de manutention.
Emballage et chargement méritent une attention spécifique car la conclusion d’inspection concerne un moment défini de la livraison. Précisez avant la visite l’organisation des palettes, l’identification, les protections et les consignes de manutention convenues. Pour une supervision de chargement distincte, définissez les relevés attendus : quantité de palettes observée, identification du conteneur et photographies de la disposition, par exemple. Séparez ces éléments des essais sur modules. Le dossier de chargement décrit l’opération observée mais ne remplace pas les preuves électriques recueillies lors de l’inspection produit.
Préparez la communication aussi soigneusement que la date de visite. Qui répond aux questions techniques chez l’acheteur ? Qui autorise l’accès à l’usine ? Qui décide de l’expédition si un constat menace le départ prévu ? Transmettez assez tôt à Greenwire les spécifications et documents disponibles pour définir périmètre et moyens nécessaires. Si vous sélectionnez encore le fournisseur, reprenez ces exigences dans la consultation. Relier achat, inspection et expédition donne à l’équipe une base de décision plus utile que de traiter chaque étape comme une formalité indépendante.
Conservez spécification acceptée, rapport et décision de libération dans le même dossier. Si l’usine remplace le lot après correction, identifiez ce nouveau lot et convenez des vérifications nécessaires. Les preuves de l’échantillon initial ne couvrent pas automatiquement d’autres marchandises.
Envoyez à Greenwire les spécifications, l’adresse de l’usine, les quantités et la date de disponibilité. Nous pouvons proposer un périmètre PSI et un exemple de rapport. Pour une nouvelle commande, nous pouvons également vous aider à définir la consultation fournisseurs.
Parlons de votre projet
Une expédition se prépare en Chine ? Transmettez modèle, quantité et date de disponibilité. Discutez du périmètre d’inspection ou demandez un exemple de rapport PSI.
Recevoir un exemple de rapport PSI ↗Sources / Sources / Fuentes / Источники
Sources techniques vérifiées le 3 novembre 2026. Les recommandations d’achat de Greenwire constituent des conseils éditoriaux ; les sources ne cautionnent pas Greenwire.