English article
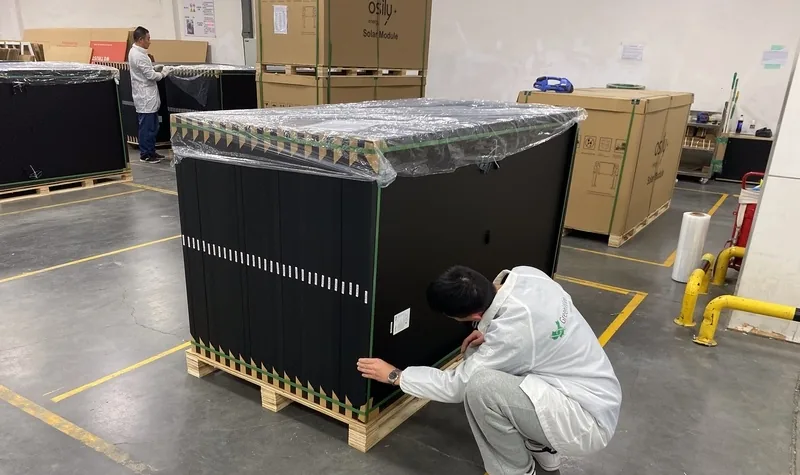
The panels are packed, the shipment date is close, and the factory has sent a report marked “passed”. Before authorising release, establish what was inspected, which modules the results describe and how the decision was made. A report is useful when it can be traced back to the goods you are buying.
Start with the order, not the test name
Give the inspector the purchase specification, exact model, agreed construction, quantity, labels and packaging requirements. Identify the production lot and how serial numbers will link the sampled modules to the report. A certificate for a product family is not a record of checks on your shipment.
Decide the sampling plan and acceptance criteria before the visit. Intertek CEA describes pre-shipment inspection as checks on sampled finished goods against agreed quality criteria, with findings recorded and classified. [3] Request the sample size and method in your own inspection scope.
A practical inspection brief distinguishes the commercial order from the physical lot available on the day. State how many modules are ordered, which quantities are finished and where the goods are stored. Ask the factory to make the relevant pallets and records accessible for the agreed selection process. If only part of the order is ready, the report should identify that part and avoid implying coverage of the remainder. This matters when deliveries are split or when modules from different production periods are grouped into one export shipment.
Sampling also needs an operational agreement. Record who selects the modules, how selection is distributed across the defined lot and what happens if a selected pallet cannot be opened. If an AQL-based plan is specified, name the agreed sampling standard, inspection level and defect classifications rather than relying on the abbreviation alone. Acceptance and rejection numbers must come from that agreed plan; a percentage chosen informally is not a substitute. Ask the inspector to report any departure from the planned selection so the buyer understands the evidence behind the conclusion.
What can visual inspection tell you?
A visual check records visible condition and conformity: glass, frame, assembly, labels, connectors and packaging, as applicable to the agreed scope. IEA PVPS’s failure fact sheets describe how different failures appear and why their consequences vary. [4]
Ask for photographs that identify the affected module and show the location of the observation. A close-up without a serial number or wider view can be hard to resolve with the supplier. Specify how cosmetic observations and functional concerns will be distinguished.
The most useful photographs combine context and detail. A wider view shows where an observation sits on the module; a close-up shows the condition; an identification record links both to a serial number. Agree the naming convention before the visit so the images can be matched to the report without guesswork. If the same observation appears on several sampled modules, record each affected item and the number found. One illustrative photograph should not replace the traceability needed to decide whether the finding is isolated within the sample or recurring.
Avoid reducing visible conformity to a judgement that a panel “looks good”. Compare the observed construction and markings with the purchase documents, including the connector reference and packaging specification where these are in scope. If a component appears different from the agreed configuration, request clarification and evidence rather than assuming equivalence. Define who can approve a deviation and how the approval will be recorded. The inspector’s role is to document the comparison; changing the buyer’s requirements during the visit should remain an explicit purchasing decision, not an informal accommodation to the production schedule.
Why EL images and flash tests belong together
Electroluminescence applies current to a module and records its light emission with a sensitive camera. It can reveal internal patterns that ordinary photographs miss. [1] Flash testing measures output under specified test conditions; DNV distinguishes it from EL inspection. [2]
Ask for the original EL images and the corresponding serial numbers, not only a compressed contact sheet. For electrical results, request the measurement conditions, equipment identification and calibration evidence. Agree how findings will be judged; the tests provide different evidence and neither proves the absence of every possible defect.
An EL image should be interpretable as well as available. Ask for the identification of the module, the acquisition conditions and an image format that preserves the detail needed for review. A dark area or a visible line requires technical interpretation against the agreed criteria; avoid judging the entire lot from a low-resolution screenshot. Where the interpretation is disputed, retain the original image and identify the specialist review or additional check needed. The purpose is to resolve a documented observation, not to convert every visual pattern into an unsupported prediction of lifetime performance.
For flash-test records, start by matching the module serial numbers to the supplied dataset and the declared power class. Identify whether results were witnessed during the visit or supplied as historical factory records. Ask the agreed technical reviewer to examine the test conditions, calibration evidence and acceptance method, particularly where results sit close to a contractual limit. A spreadsheet containing many power values is not self-explanatory: the buyer needs to know how those values were obtained and which goods they describe. Keep any sampling limitation visible alongside the electrical conclusions.
Three checks, three kinds of evidence
- 01Visual
Visible condition and conformity
- 02EL imaging
Internal cell and connection patterns
- 03Flash test
Electrical output under test conditions
Make the report usable before release
The report should separate observations made during the visit, tests witnessed and manufacturer records reviewed. Link each deviation to the agreed requirement and identify its extent within the sample. Record anything the inspector could not check and the reason.
Agree who decides on acceptance, corrective action and reinspection. A supplier’s promise to repair should lead to evidence of the correction, not just a new “passed” cover sheet. Sampling supports a decision about a lot; it does not mean every module has been examined.
A release report should allow someone who was not at the factory to follow the decision. It needs the inspected lot, sample identifiers, applicable requirements, findings and supporting evidence, with a clear distinction between conforming, nonconforming and unverified items. Ask for a concise decision summary supported by the detailed records, not a coloured status without explanation. If a required document was unavailable or a test could not be performed, that absence should remain visible. Silence about a requirement is not evidence that the requirement was met.
Consider an illustrative case in which several sampled modules have a packaging deviation. The supplier proposes repacking the affected goods. Before closing the finding, establish which quantity will be reworked, how completion will be demonstrated and whether the agreed plan calls for further inspection. The buyer then decides on release using the updated evidence. Apply the same discipline to other corrections: a revised report should explain what changed, when it was verified and which items remain open. Keep earlier findings traceable rather than replacing the original record with an unexplained pass.
Keep loading and transport in the plan
Pre-shipment checks establish evidence before dispatch. They cannot establish the condition after an unobserved loading operation or transport journey. If loading is a concern, discuss Container Loading Supervision as a separate scope, alongside the packaging and handling requirements.
Packaging and loading deserve attention because the inspection conclusion applies to a defined point in the delivery process. Specify the agreed pallet arrangement, identification, protection and handling information before the visit. Where loading supervision is included as a separate service, agree the records expected, such as the observed pallet count, container identification and photographs of the loading arrangement. Keep that record distinct from the module test results. A loading record can document the observed operation, but it does not replace the electrical evidence collected during product inspection.
Plan the communication route as carefully as the inspection date. Identify who at the buyer can answer a technical question, who at the factory can authorise access and who makes the release decision if a finding threatens the sailing schedule. Send Greenwire the order specification and available factory documents early enough to agree the scope and required facilities. If you are still choosing a supplier, use the same requirements in your sourcing enquiry. Linking purchasing, inspection and shipment records gives the team a more useful basis for decisions than treating each stage as a separate administrative task.
Keep the accepted specification, inspection report and release decision in the same order file. If the factory supplies a replacement lot after corrective action, identify it explicitly and agree the required verification; evidence for the original sample should not silently become evidence for different goods.
Send Greenwire the order specification, factory location, quantities and expected readiness date. We can propose a Pre-Shipment Inspection scope and provide a sample report so you can see how findings are presented. For sourcing a new order, we can also help define the supplier enquiry.
Discuss your project
Preparing a shipment from China? Send the model, quantity and readiness date. Discuss the inspection scope with Greenwire, or request a PSI sample report before you decide.
Get a PSI sample report ↗Inspection des panneaux solaires avant expédition : que vérifier ?
Contrôle visuel, images EL et essais flash répondent à des questions différentes. Une inspection utile les relie à votre commande et aux critères de réception.
Les panneaux sont emballés, le départ approche et l’usine a transmis un rapport « conforme ». Avant d’autoriser l’expédition, déterminez ce qui a été inspecté, quels modules sont concernés et comment la conclusion a été obtenue. Les résultats doivent être reliés aux marchandises achetées.
Partir de la commande, pas du nom de l’essai
Remettez à l’inspecteur les spécifications, le modèle exact, la construction convenue, la quantité, l’étiquetage et les exigences d’emballage. Identifiez le lot et le lien entre numéros de série, échantillons et rapport. Un certificat de gamme ne décrit pas les contrôles de votre expédition.
Convenez du plan d’échantillonnage et des critères avant la visite. Intertek CEA décrit des contrôles de produits finis échantillonnés selon des critères convenus, avec enregistrement et classification des constats. [3] Faites préciser taille et méthode d’échantillonnage dans votre périmètre.
Un dossier pratique distingue la commande commerciale du lot physiquement disponible le jour de l’inspection. Précisez quantité commandée, quantité terminée et lieu de stockage. Demandez à l’usine de rendre accessibles palettes et documents nécessaires à la sélection convenue. Si seule une partie est prête, le rapport doit l’identifier sans laisser croire qu’il couvre le reste. Ce point devient important lorsque les livraisons sont fractionnées ou que des modules de différentes périodes de fabrication sont réunis dans une même expédition. Les limites de couverture doivent être comprises avant la visite.
L’échantillonnage exige aussi un accord opérationnel. Définissez qui sélectionne les modules, comment le prélèvement est réparti dans le lot et que faire si une palette choisie ne peut être ouverte. Pour un plan fondé sur l’AQL, précisez norme d’échantillonnage, niveau d’inspection et classification des défauts ; l’abréviation seule ne suffit pas. Les seuils d’acceptation et de rejet doivent provenir du plan convenu, pas d’un pourcentage informel. Demandez que toute différence entre sélection prévue et réalisée apparaisse dans le rapport pour éclairer la conclusion.
Que révèle le contrôle visuel ?
Il documente l’état visible et la conformité : verre, cadre, assemblage, étiquettes, connecteurs et emballage selon le périmètre. Les fiches de défaillance IEA PVPS décrivent l’aspect des défauts et la diversité de leurs conséquences. [4]
Demandez des photos permettant d’identifier le module et de situer le constat. Un gros plan sans numéro de série ni vue d’ensemble complique les échanges. Précisez comment seront distinguées les observations esthétiques et les préoccupations fonctionnelles.
Les photographies les plus utiles associent contexte et détail. Une vue large situe l’observation sur le module, un gros plan montre son état et un relevé d’identification relie les deux au numéro de série. Convenez de la nomenclature des fichiers avant la visite pour les retrouver sans ambiguïté dans le rapport. Si une observation se répète, consignez chaque module concerné et le nombre de cas. Une photo illustrative ne remplace pas la traçabilité nécessaire pour savoir si le constat est isolé dans l’échantillon ou récurrent.
Ne réduisez pas la conformité visible à l’impression que le panneau « paraît correct ». Comparez construction et marquages aux documents d’achat, notamment la référence des connecteurs et l’emballage lorsqu’ils entrent dans le périmètre. Si un composant semble différent, demandez une justification et des preuves plutôt que de présumer son équivalence. Définissez qui peut accepter un écart et comment l’approbation sera consignée. L’inspecteur documente la comparaison ; modifier les exigences en cours de visite doit rester une décision d’achat explicite, pas un arrangement informel pour préserver le calendrier de fabrication.
Pourquoi associer EL et essais flash ?
L’électroluminescence alimente le module en courant et observe son émission lumineuse avec une caméra sensible. Elle peut révéler des structures internes invisibles sur une photo ordinaire. [1] L’essai flash mesure la puissance dans des conditions définies ; DNV le distingue de l’imagerie EL. [2]
Demandez les images EL originales avec leurs numéros de série, pas uniquement une planche compressée. Pour les résultats électriques, demandez conditions de mesure, identification des équipements et preuves d’étalonnage. Convenez de l’interprétation : ces essais se complètent, sans prouver l’absence de tout défaut.
Une image EL doit être interprétable, et pas seulement disponible. Demandez l’identification du module, les conditions d’acquisition et un format conservant le détail nécessaire à l’examen. Une zone sombre ou une ligne visible exige une interprétation technique selon les critères convenus ; ne jugez pas tout le lot à partir d’une capture peu définie. En cas de désaccord, conservez l’original et identifiez l’expertise ou le contrôle complémentaire nécessaire. L’objectif est de résoudre une observation documentée, sans transformer chaque motif en prédiction non étayée de durée de vie.
Pour les essais flash, reliez d’abord numéros de série, données remises et classe de puissance annoncée. Précisez si les résultats ont été observés pendant la visite ou proviennent des archives de l’usine. Faites examiner conditions d’essai, étalonnage et méthode d’acceptation par le référent technique convenu, particulièrement près d’une limite contractuelle. Un tableau de puissances n’est pas explicite à lui seul : l’acheteur doit savoir comment les valeurs ont été obtenues et quels produits elles concernent. Conservez les limites d’échantillonnage à côté des conclusions électriques.
Trois contrôles, trois types de preuves
- 01Visuel
État visible et conformité
- 02Imagerie EL
Structures internes des cellules et connexions
- 03Essai flash
Puissance électrique en conditions d’essai
Obtenir un rapport utilisable avant libération
Le rapport doit distinguer observations sur place, essais observés et documents du fabricant examinés. Chaque écart doit être relié à l’exigence convenue et situé dans l’échantillon. Les points non vérifiés et leurs raisons doivent apparaître.
Définissez qui décide de l’acceptation, des corrections et de la réinspection. Une promesse de réparation doit être suivie d’une preuve, pas seulement d’une nouvelle couverture « conforme ». L’échantillonnage éclaire une décision sur un lot ; il ne signifie pas que chaque panneau a été examiné.
Le rapport de libération doit permettre à une personne absente de l’usine de comprendre la décision. Il présente lot, échantillons, exigences, constats et preuves, en distinguant clairement points conformes, non conformes et non vérifiés. Demandez une synthèse décisionnelle appuyée sur les relevés détaillés, plutôt qu’un simple statut coloré. Un document manquant ou un essai impossible doit rester visible. L’absence de commentaire sur une exigence ne démontre pas qu’elle a été satisfaite. Cette distinction facilite aussi le passage du dossier entre achats, qualité et logistique.
Imaginons plusieurs modules échantillonnés présentant un écart d’emballage. Le fournisseur propose de reconditionner les marchandises concernées. Avant clôture, définissez la quantité reprise, la preuve d’achèvement et la nécessité éventuelle d’une nouvelle inspection selon le plan convenu. L’acheteur décide ensuite à partir des preuves actualisées. Appliquez cette méthode aux autres corrections : le rapport révisé explique ce qui a changé, quand la vérification a eu lieu et ce qui reste ouvert. Conservez les constats initiaux au lieu de les remplacer par une conformité sans explication.
Prévoir le chargement et le transport
Les contrôles avant expédition documentent l’état avant le départ. Ils ne constatent pas l’état après un chargement non observé ou le transport. Si le chargement est un enjeu, discutez d’une supervision CLS distincte, avec les exigences d’emballage et de manutention.
Emballage et chargement méritent une attention spécifique car la conclusion d’inspection concerne un moment défini de la livraison. Précisez avant la visite l’organisation des palettes, l’identification, les protections et les consignes de manutention convenues. Pour une supervision de chargement distincte, définissez les relevés attendus : quantité de palettes observée, identification du conteneur et photographies de la disposition, par exemple. Séparez ces éléments des essais sur modules. Le dossier de chargement décrit l’opération observée mais ne remplace pas les preuves électriques recueillies lors de l’inspection produit.
Préparez la communication aussi soigneusement que la date de visite. Qui répond aux questions techniques chez l’acheteur ? Qui autorise l’accès à l’usine ? Qui décide de l’expédition si un constat menace le départ prévu ? Transmettez assez tôt à Greenwire les spécifications et documents disponibles pour définir périmètre et moyens nécessaires. Si vous sélectionnez encore le fournisseur, reprenez ces exigences dans la consultation. Relier achat, inspection et expédition donne à l’équipe une base de décision plus utile que de traiter chaque étape comme une formalité indépendante.
Conservez spécification acceptée, rapport et décision de libération dans le même dossier. Si l’usine remplace le lot après correction, identifiez ce nouveau lot et convenez des vérifications nécessaires. Les preuves de l’échantillon initial ne couvrent pas automatiquement d’autres marchandises.
Envoyez à Greenwire les spécifications, l’adresse de l’usine, les quantités et la date de disponibilité. Nous pouvons proposer un périmètre PSI et un exemple de rapport. Pour une nouvelle commande, nous pouvons également vous aider à définir la consultation fournisseurs.
Parlons de votre projet
Une expédition se prépare en Chine ? Transmettez modèle, quantité et date de disponibilité. Discutez du périmètre d’inspection ou demandez un exemple de rapport PSI.
Recevoir un exemple de rapport PSI ↗Inspección de paneles solares antes del envío: qué comprobar
La revisión visual, las imágenes EL y los ensayos flash responden a preguntas distintas. Una inspección útil los vincula al pedido y a sus criterios de aceptación.
Los paneles están embalados, se acerca el envío y la fábrica remite un informe «aprobado». Antes de autorizar la salida, determine qué se inspeccionó, a qué módulos corresponden los resultados y cómo se tomó la decisión. El informe debe poder relacionarse con la mercancía comprada.
Empezar por el pedido, no por el nombre del ensayo
Entregue al inspector especificaciones, modelo exacto, construcción acordada, cantidad, etiquetas y requisitos de embalaje. Identifique el lote y la relación entre números de serie, muestra e informe. Un certificado de una familia de productos no documenta los controles de su envío.
Acuerde muestreo y criterios antes de la visita. Intertek CEA describe controles de productos terminados muestreados frente a criterios acordados, con registro y clasificación de hallazgos. [3] Pida que su alcance identifique tamaño y método de muestreo.
Una especificación práctica distingue el pedido comercial del lote físicamente disponible durante la visita. Indique cantidad pedida, cantidad terminada y ubicación del material. Solicite acceso a palés y registros necesarios para la selección acordada. Si solo está lista una parte, el informe debe identificarla sin sugerir que cubre el resto. Esto importa cuando hay entregas parciales o módulos de periodos de fabricación distintos reunidos en un mismo envío. Las limitaciones de cobertura deben quedar claras antes de empezar, para evitar interpretar una inspección parcial como revisión de todo el pedido.
El muestreo también exige un acuerdo operativo. Defina quién selecciona módulos, cómo se distribuye la selección por el lote y qué ocurre si no puede abrirse un palé elegido. Para un plan basado en AQL, identifique norma, nivel de inspección y clasificación de defectos, no solo la sigla. Los números de aceptación y rechazo deben proceder del plan acordado; un porcentaje informal no lo sustituye. Solicite que cualquier cambio respecto a la selección prevista quede registrado para comprender las pruebas que sustentan la conclusión.
¿Qué revela la inspección visual?
Documenta estado visible y conformidad: vidrio, marco, montaje, etiquetas, conectores y embalaje según el alcance. Las fichas de fallos de IEA PVPS describen su aspecto y por qué sus consecuencias varían. [4]
Solicite fotografías que identifiquen el módulo y sitúen la observación. Un primer plano sin número de serie ni vista general dificulta resolverla con el proveedor. Defina cómo se distinguirán observaciones estéticas y problemas funcionales.
Las fotografías útiles combinan contexto y detalle. Una vista amplia sitúa la observación en el módulo, un primer plano muestra el estado y un registro vincula ambos con el número de serie. Acuerde nombres de archivo antes de la visita para relacionar imágenes e informe sin dudas. Si una observación se repite, registre cada módulo afectado y el número de casos. Una foto ilustrativa no sustituye la trazabilidad necesaria para decidir si el hallazgo aparece de forma aislada dentro de la muestra o se repite.
Evite reducir la conformidad visible a que el panel «parece estar bien». Compare construcción y marcados con los documentos de compra, incluidos referencia de conectores y embalaje cuando estén dentro del alcance. Si un componente parece distinto, solicite explicación y pruebas en lugar de suponer equivalencia. Defina quién puede aprobar una desviación y cómo se documentará. El inspector registra la comparación; cambiar requisitos durante la visita debe seguir siendo una decisión explícita de compra, no un acuerdo informal para mantener el calendario de producción.
Por qué combinar EL y ensayos flash
La electroluminiscencia aplica corriente al módulo y registra su emisión luminosa con una cámara sensible. Puede revelar patrones internos que una fotografía normal no muestra. [1] El ensayo flash mide la potencia bajo condiciones definidas; DNV lo distingue de la inspección EL. [2]
Pida imágenes EL originales y sus números de serie, no solo un mosaico comprimido. Para resultados eléctricos, solicite condiciones, identificación del equipo y pruebas de calibración. Acuerde la interpretación: los ensayos aportan pruebas distintas y ninguno demuestra la ausencia de todo defecto.
Una imagen EL debe poder interpretarse, no solo entregarse. Pida identificación del módulo, condiciones de adquisición y un formato que conserve el detalle necesario. Una zona oscura o una línea visible exige interpretación técnica frente a criterios acordados; no juzgue el lote con una captura de baja resolución. Si hay desacuerdo, conserve el original e identifique la revisión especializada o prueba adicional necesaria. El objetivo es resolver una observación documentada, sin convertir cada patrón en una predicción de vida útil que no esté sustentada por la evidencia.
Para los resultados flash, relacione primero números de serie, datos recibidos y clase de potencia declarada. Identifique si las pruebas se presenciaron durante la visita o proceden del archivo de fábrica. Pida al revisor técnico acordado que examine condiciones, calibración y método de aceptación, especialmente cerca de un límite contractual. Una hoja con numerosos valores de potencia no se explica por sí sola: el comprador necesita saber cómo se obtuvieron y a qué mercancía corresponden. Mantenga las limitaciones de muestreo junto a las conclusiones eléctricas.
Tres controles, tres clases de pruebas
- 01Visual
Estado visible y conformidad
- 02Imágenes EL
Patrones internos de células y conexiones
- 03Ensayo flash
Potencia eléctrica en condiciones de ensayo
Obtener un informe útil antes de liberar el lote
Separe observaciones durante la visita, ensayos presenciados y registros del fabricante revisados. Vincule cada desviación al requisito acordado e identifique su alcance en la muestra. Indique también qué no se pudo comprobar y por qué.
Acuerde quién decide aceptación, correcciones y reinspección. Una promesa de reparación debe producir pruebas de la corrección, no únicamente otra portada «aprobado». El muestreo ayuda a decidir sobre un lote; no significa que se haya examinado cada panel.
El informe de liberación debe permitir seguir la decisión a alguien que no estuvo en fábrica. Debe identificar lote, muestras, requisitos, hallazgos y pruebas, separando conformidades, desviaciones y puntos no verificados. Solicite un resumen de decisión respaldado por registros detallados, no solo un estado de color. Si faltó un documento o no pudo realizarse una prueba, esa ausencia debe permanecer visible. El silencio sobre un requisito no demuestra su cumplimiento. Esta distinción también facilita que compras, calidad y logística interpreten el mismo expediente sin suposiciones diferentes.
Imagine varios módulos muestreados con una desviación de embalaje. El proveedor propone volver a embalar la mercancía afectada. Antes del cierre, establezca cantidad a corregir, evidencia de finalización y necesidad de otra inspección según el plan. El comprador decide después con las pruebas actualizadas. Aplique el mismo criterio a otras correcciones: el informe revisado explica qué cambió, cuándo se verificó y qué queda pendiente. Mantenga trazables los hallazgos anteriores en lugar de sustituir el registro original por una aprobación sin explicación.
Incluir carga y transporte en el plan
La inspección previa documenta el estado antes del despacho. No acredita el estado tras una carga no observada o el transporte. Si la carga preocupa, estudie una supervisión CLS separada, junto con los requisitos de embalaje y manipulación.
Embalaje y carga merecen atención porque la conclusión de inspección corresponde a un momento definido de la entrega. Especifique antes de la visita disposición de palés, identificación, protección e instrucciones de manipulación. Si se contrata supervisión de carga separada, acuerde los registros esperados: cantidad de palés observada, identificación del contenedor y fotografías de la disposición, por ejemplo. Mantenga este expediente separado de los ensayos de módulos. El registro de carga documenta la operación observada, pero no sustituye las pruebas eléctricas obtenidas durante la inspección del producto.
Planifique la comunicación con el mismo cuidado que la fecha. Identifique quién responde cuestiones técnicas del comprador, quién autoriza acceso en fábrica y quién decide si un hallazgo amenaza la salida del barco. Envíe a Greenwire especificaciones y documentación con tiempo para acordar alcance y medios. Si todavía está seleccionando proveedor, utilice los mismos requisitos en la consulta de sourcing. Relacionar compra, inspección y envío ofrece al equipo una base de decisión más útil que tratar cada etapa como un trámite administrativo independiente del resto.
Conserve especificación, informe y autorización en el mismo expediente. Si fábrica sustituye el lote después de corregirlo, identifique el nuevo material y acuerde su verificación; las pruebas originales no cubren automáticamente mercancía diferente.
Envíe a Greenwire especificaciones, ubicación de fábrica, cantidades y fecha prevista de disponibilidad. Podemos proponer un alcance PSI y un informe de muestra. Para un nuevo pedido, también podemos ayudar a definir la consulta a proveedores.
Hablemos de su proyecto
¿Prepara un envío desde China? Indique modelo, cantidad y fecha de disponibilidad. Consulte el alcance de inspección o solicite un informe PSI de muestra.
Solicitar un informe PSI de muestra ↗Проверка солнечных модулей перед отгрузкой: что контролировать?
Визуальный осмотр, EL-снимки и флэш-тесты отвечают на разные вопросы. Полезная инспекция связывает их с заказом и критериями приёмки.
Панели упакованы, отгрузка близко, а завод прислал отчёт «пройдено». До разрешения отправки выясните, что проверялось, к каким модулям относятся результаты и как сделан вывод. Отчёт должен быть связан с закупаемым товаром.
Начните с заказа, а не названия испытания
Передайте инспектору спецификацию, точную модель, согласованную конструкцию, количество, требования к этикеткам и упаковке. Определите партию и связь серийных номеров, выборки и отчёта. Сертификат на семейство изделий не является записью проверок вашей отгрузки.
Согласуйте выборку и критерии заранее. Intertek CEA описывает инспекцию готовой продукции по согласованным критериям с регистрацией и классификацией замечаний. [3] Укажите размер и метод формирования выборки в своём объёме проверки.
Практическое задание различает коммерческий заказ и физически доступную партию в день визита. Укажите заказанное количество, готовый объём и место хранения. Попросите завод обеспечить доступ к палетам и записям для согласованного отбора. Если готова лишь часть заказа, отчёт должен обозначить её, не создавая впечатления проверки остальных товаров. Это важно при частичных поставках и объединении продукции разных периодов выпуска. Ограничения охвата необходимо понять заранее, чтобы частичная инспекция не воспринималась как проверка всей экспортной партии или полного объёма заказа.
Отбор образцов требует отдельной договорённости. Зафиксируйте, кто выбирает модули, как выбор распределяется по партии и что делать, если выбранную палету нельзя открыть. Для плана на основе AQL укажите стандарт выборочного контроля, уровень инспекции и классификацию дефектов, а не только аббревиатуру. Числа приёмки и браковки должны следовать согласованному плану; произвольный процент его не заменяет. Просите отражать отклонения от запланированного отбора, чтобы покупатель понимал доказательную основу вывода и реальные ограничения проведённой проверки перед решением об отгрузке.
Что показывает визуальный осмотр?
Он документирует видимое состояние и соответствие: стекло, раму, сборку, этикетки, разъёмы и упаковку в пределах задания. Карточки дефектов IEA PVPS описывают их проявления и различия последствий. [4]
Запрашивайте фотографии, позволяющие определить модуль и место замечания. Крупный план без серийного номера и общего вида осложняет обсуждение с поставщиком. Уточните, как будут разделяться внешние недостатки и функциональные проблемы.
Полезные фотографии объединяют контекст и детали. Общий кадр показывает место наблюдения на модуле, крупный — состояние, а идентификационная запись связывает оба с серийным номером. Согласуйте названия файлов заранее, чтобы сопоставление с отчётом не требовало догадок. При повторении наблюдения фиксируйте каждый затронутый модуль и число случаев. Один иллюстративный снимок не заменяет прослеживаемость, позволяющую отличить единичное наблюдение в выборке от повторяющегося. Фотографии должны помогать обсуждению конкретных товаров, а не оставаться отдельными изображениями без понятной связи с проверенным заказом.
Не сводите видимое соответствие к впечатлению, что панель «выглядит нормально». Сравнивайте конструкцию и маркировку с закупочными документами, включая модель разъёмов и упаковку, если они входят в объём проверки. При отличии компонента запросите объяснение и подтверждение, не предполагая эквивалентность. Определите, кто вправе согласовать отклонение и как оформляется решение. Инспектор документирует сравнение; изменение требований покупателя во время визита должно оставаться явным закупочным решением, а не неформальной уступкой производственному графику. Такое решение следует сохранить вместе с исходным требованием и наблюдением.
Зачем сочетать EL и флэш-тест?
При электролюминесценции через модуль пропускают ток и регистрируют излучение чувствительной камерой. Так можно выявить внутренние структуры, невидимые на обычной фотографии. [1] Флэш-тест измеряет мощность при заданных условиях; DNV отличает его от EL-контроля. [2]
Запросите исходные EL-снимки с серийными номерами, а не только сжатый коллаж. Для электрических результатов нужны условия измерения, идентификация оборудования и подтверждение калибровки. Согласуйте оценку: методы дают разные сведения, и ни один не доказывает отсутствие всех возможных дефектов.
EL-снимок должен быть пригоден для интерпретации, а не просто предоставлен. Запросите идентификацию модуля, условия съёмки и формат, сохраняющий нужную детализацию. Тёмная область или линия требует технической оценки по согласованным критериям; не судите о партии по скриншоту низкого разрешения. При споре сохраните оригинал и определите необходимую экспертную оценку либо дополнительную проверку. Задача — разрешить документированное наблюдение, не превращая каждый рисунок в необоснованный прогноз срока службы. Выводы должны соответствовать доступным данным и компетенции согласованного технического специалиста.
Для флэш-тестов сначала свяжите серийные номера с набором данных и заявленным классом мощности. Уточните, наблюдались ли испытания при визите или представлены архивные заводские записи. Согласованный технический специалист должен рассмотреть условия, калибровку и метод приёмки, особенно возле договорного предела. Таблица мощностей не объясняет себя: покупателю важно знать происхождение значений и относящиеся к ним товары. Ограничения выборки должны оставаться рядом с электрическими выводами. Это позволяет использовать результаты для решения по конкретной партии, не приписывая им более широкий охват.
Три проверки, три вида доказательств
- 01Осмотр
Видимое состояние и соответствие
- 02EL-снимки
Внутренние структуры ячеек и соединений
- 03Флэш-тест
Мощность при условиях испытания
Получите отчёт, пригодный для решения об отгрузке
Разделите наблюдения на месте, испытания в присутствии инспектора и проверенные записи производителя. Свяжите каждое отклонение с требованием и укажите его распространённость в выборке. Отметьте непроверенные пункты и причины.
Определите, кто решает вопросы приёмки, исправления и повторной инспекции. Обещание ремонта должно завершаться доказательством исправления, а не новой обложкой «пройдено». Выборка помогает принять решение о партии, но не означает осмотр каждой панели.
Отчёт для решения об отгрузке должен быть понятен человеку, который не посещал завод. Нужны партия, образцы, требования, наблюдения и доказательства с разграничением соответствий, несоответствий и непроверенных пунктов. Запросите краткое обоснование решения с подробными записями, а не только цветной статус. Отсутствующий документ или невыполненное испытание должны оставаться видимыми. Молчание о требовании не подтверждает его выполнения. Это также помогает закупщикам, качеству и логистике одинаково понимать пакет документов и не делать разных предположений при передаче заказа между подразделениями.
Представим отклонение упаковки на нескольких выбранных модулях. Поставщик предлагает переупаковать затронутые товары. До закрытия определите объём доработки, подтверждение завершения и необходимость повторного контроля по согласованному плану. Затем покупатель принимает решение по обновлённым доказательствам. Для других исправлений действует тот же подход: новая версия отчёта объясняет изменения, дату проверки и оставшиеся вопросы. Сохраняйте прослеживаемость исходных замечаний вместо замены первоначальной записи необъяснённым положительным статусом. Так решение о выпуске партии остаётся понятным и после завершения инспекции и передачи документов логистике.
Учтите погрузку и перевозку
Предотгрузочные проверки фиксируют состояние до отправки. Они не устанавливают состояние после ненаблюдаемой погрузки или перевозки. При необходимости обсудите отдельный контроль погрузки CLS вместе с требованиями к упаковке и обращению.
Упаковка и погрузка важны, поскольку вывод инспекции относится к определённому моменту поставки. Заранее согласуйте расположение палет, идентификацию, защиту и инструкции по обращению. Для отдельного контроля погрузки определите ожидаемые записи: наблюдаемое количество палет, идентификацию контейнера и фотографии размещения, например. Отделяйте их от результатов испытаний модулей. Погрузочный документ описывает наблюдаемую операцию, но не заменяет электрические доказательства продуктовой инспекции. Обе части нужны в понятной связи с заказом, чтобы каждый документ отвечал на свой вопрос и не создавал ложного впечатления проверки.
Спланируйте коммуникацию так же тщательно, как дату визита. Кто отвечает на технические вопросы покупателя, разрешает доступ на заводе и решает вопрос отгрузки при угрозе расписанию судна? Передайте Greenwire спецификацию и доступные документы достаточно рано для согласования объёма и необходимых средств. Если поставщик ещё выбирается, включите те же требования в запрос. Связанные записи закупки, инспекции и отправки дают команде более полезную основу решений, чем независимые административные процедуры, и помогают заранее определить, какие подтверждения будут нужны на каждом этапе.
Храните спецификацию, отчёт и решение в одном деле заказа. При замене партии после исправлений обозначьте новые товары и согласуйте проверку: доказательства по первоначальной выборке не распространяются автоматически на другую продукцию.
Передайте Greenwire спецификацию, адрес завода, количество и дату готовности. Мы можем предложить объём PSI и образец отчёта. Для нового заказа также поможем подготовить запрос поставщикам.
Обсудим ваш проект
Готовите отгрузку из Китая? Сообщите модель, количество и дату готовности. Обсудите объём инспекции или запросите образец отчёта PSI.
Получить образец отчёта PSI ↗Sources / Sources / Fuentes / Источники
Technical sources checked 3 November 2026. Greenwire’s purchasing recommendations are editorial guidance; the sources do not endorse Greenwire.